拉挤碳纤维棒、板条和管是怎么生产的?
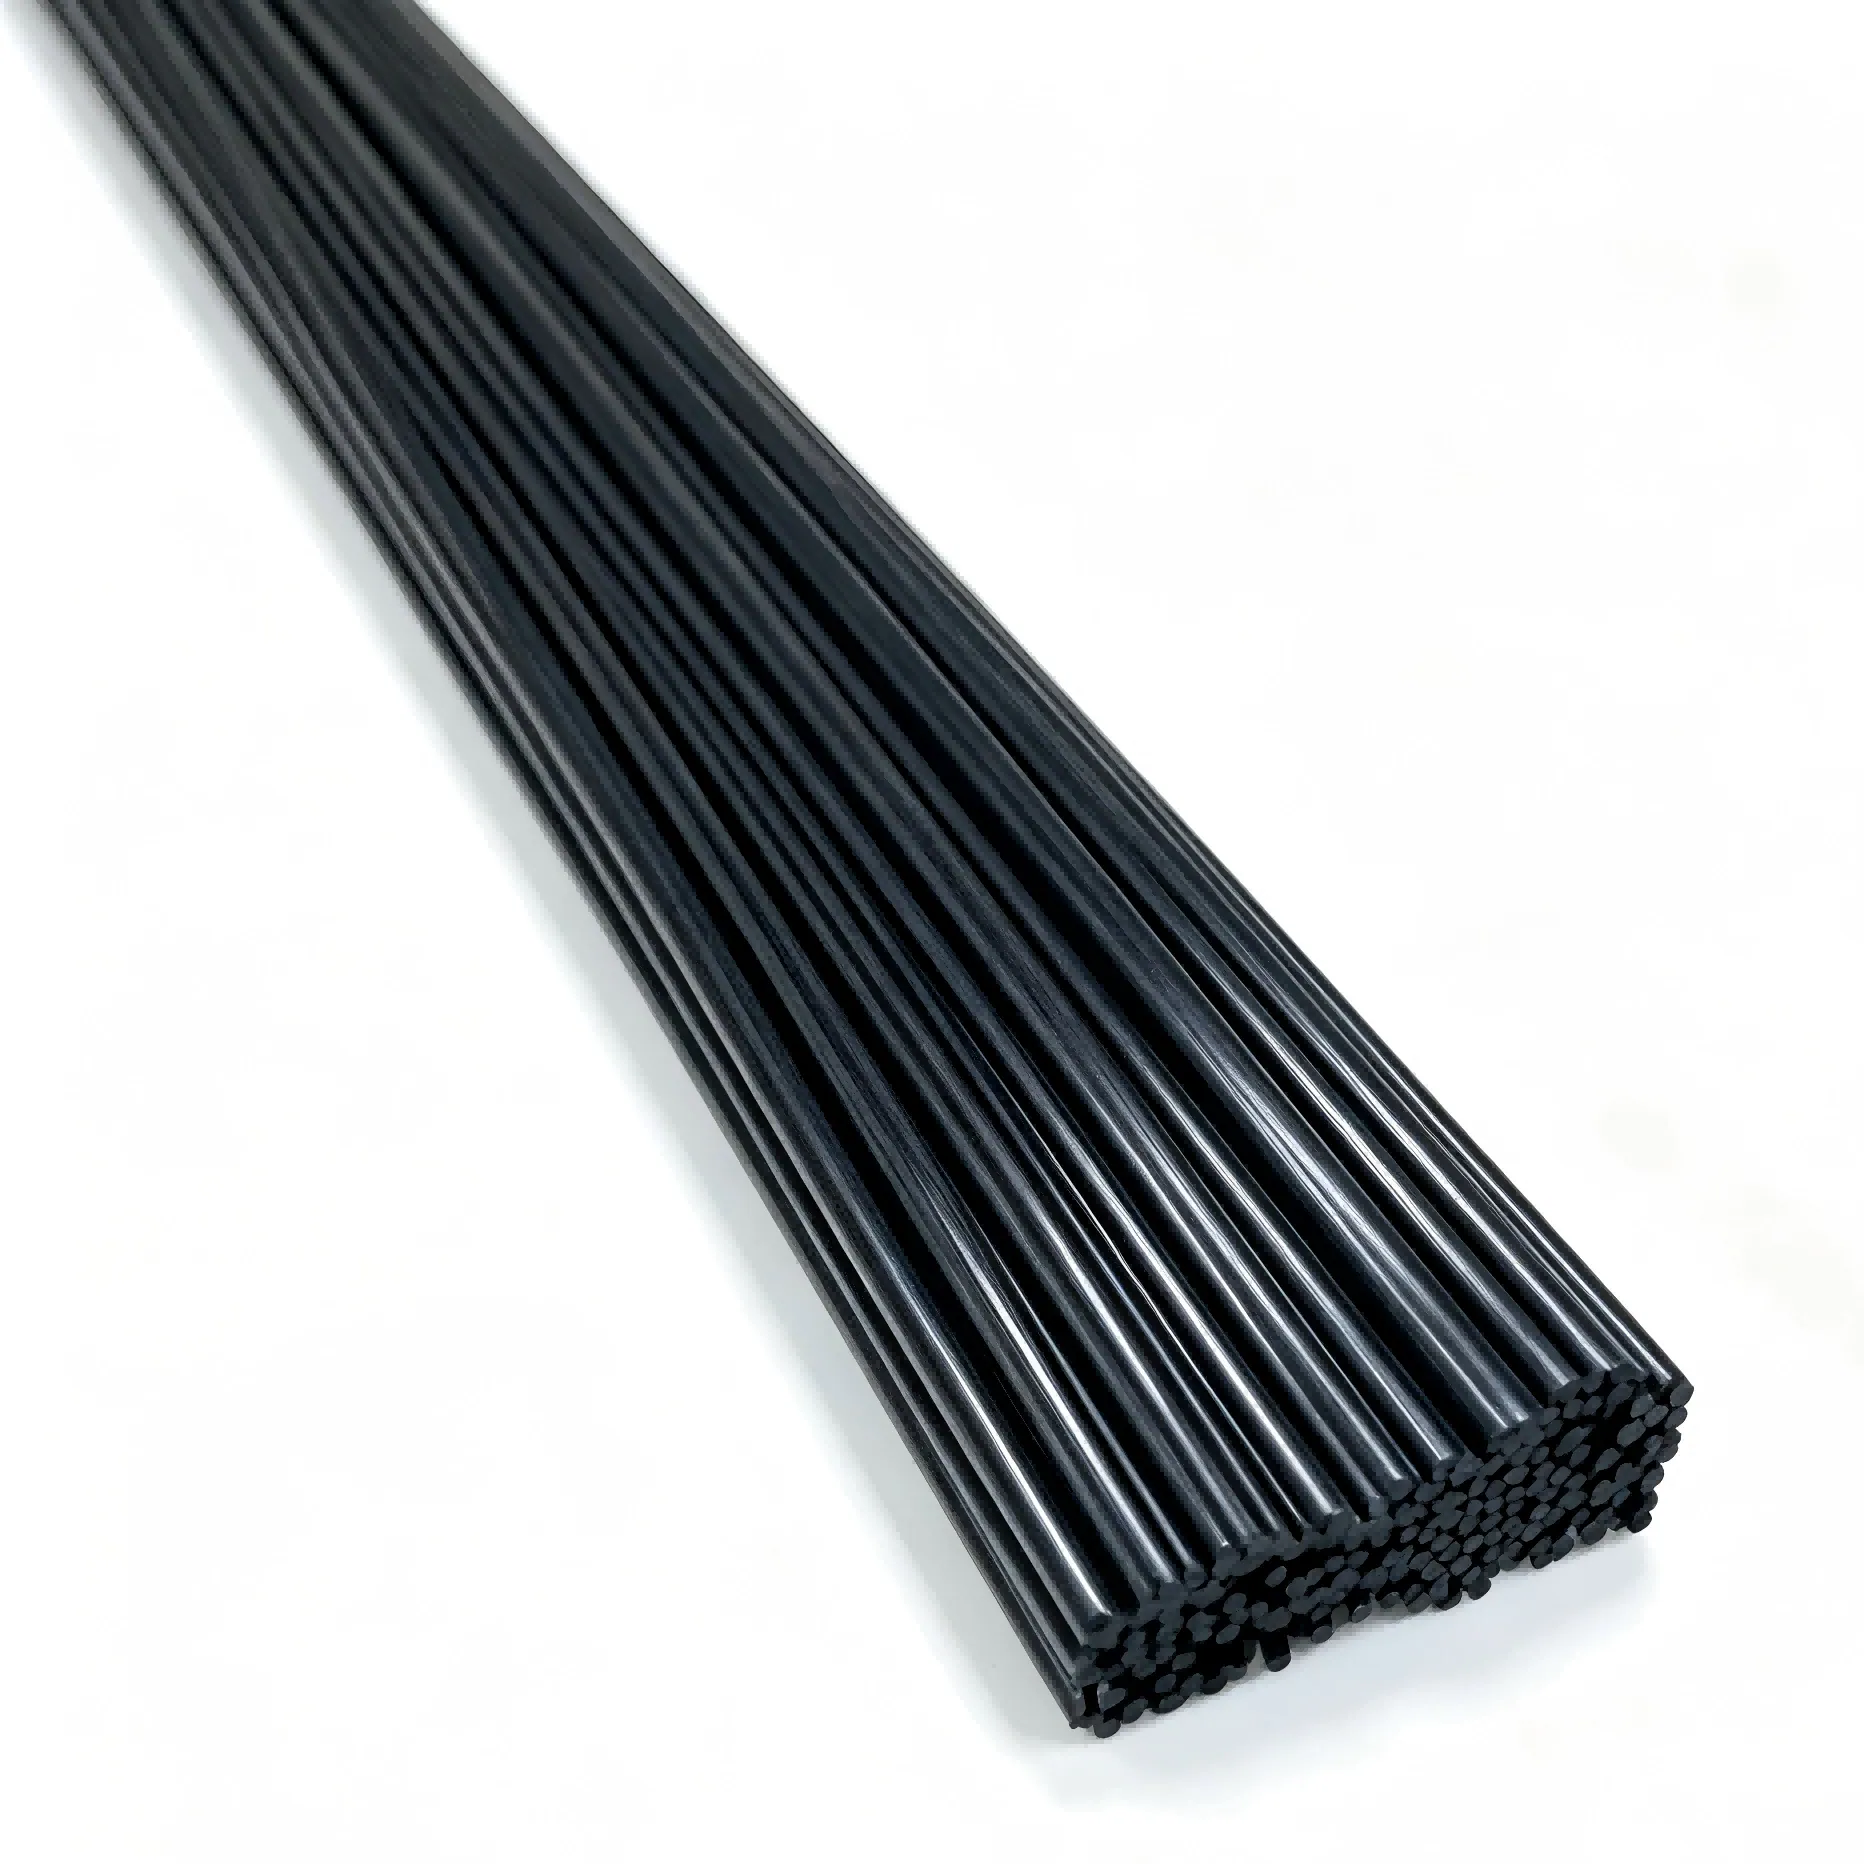
拉挤工艺中,连续碳纤维丝束先经过树脂槽,再穿过加热的钢模。模具在一个连续过程中完成型材成型和树脂固化。牵引机以稳定速度拉出固化后的型材,锯子按长度切断。由于工艺连续不停,且每根纤维都沿型材方向,拉挤棒、板条和管笔直、刚性好、一致性高[1]。我们的拉挤型材在东莞自有工厂生产[2]。
0.5–5 mm标准棒材直径
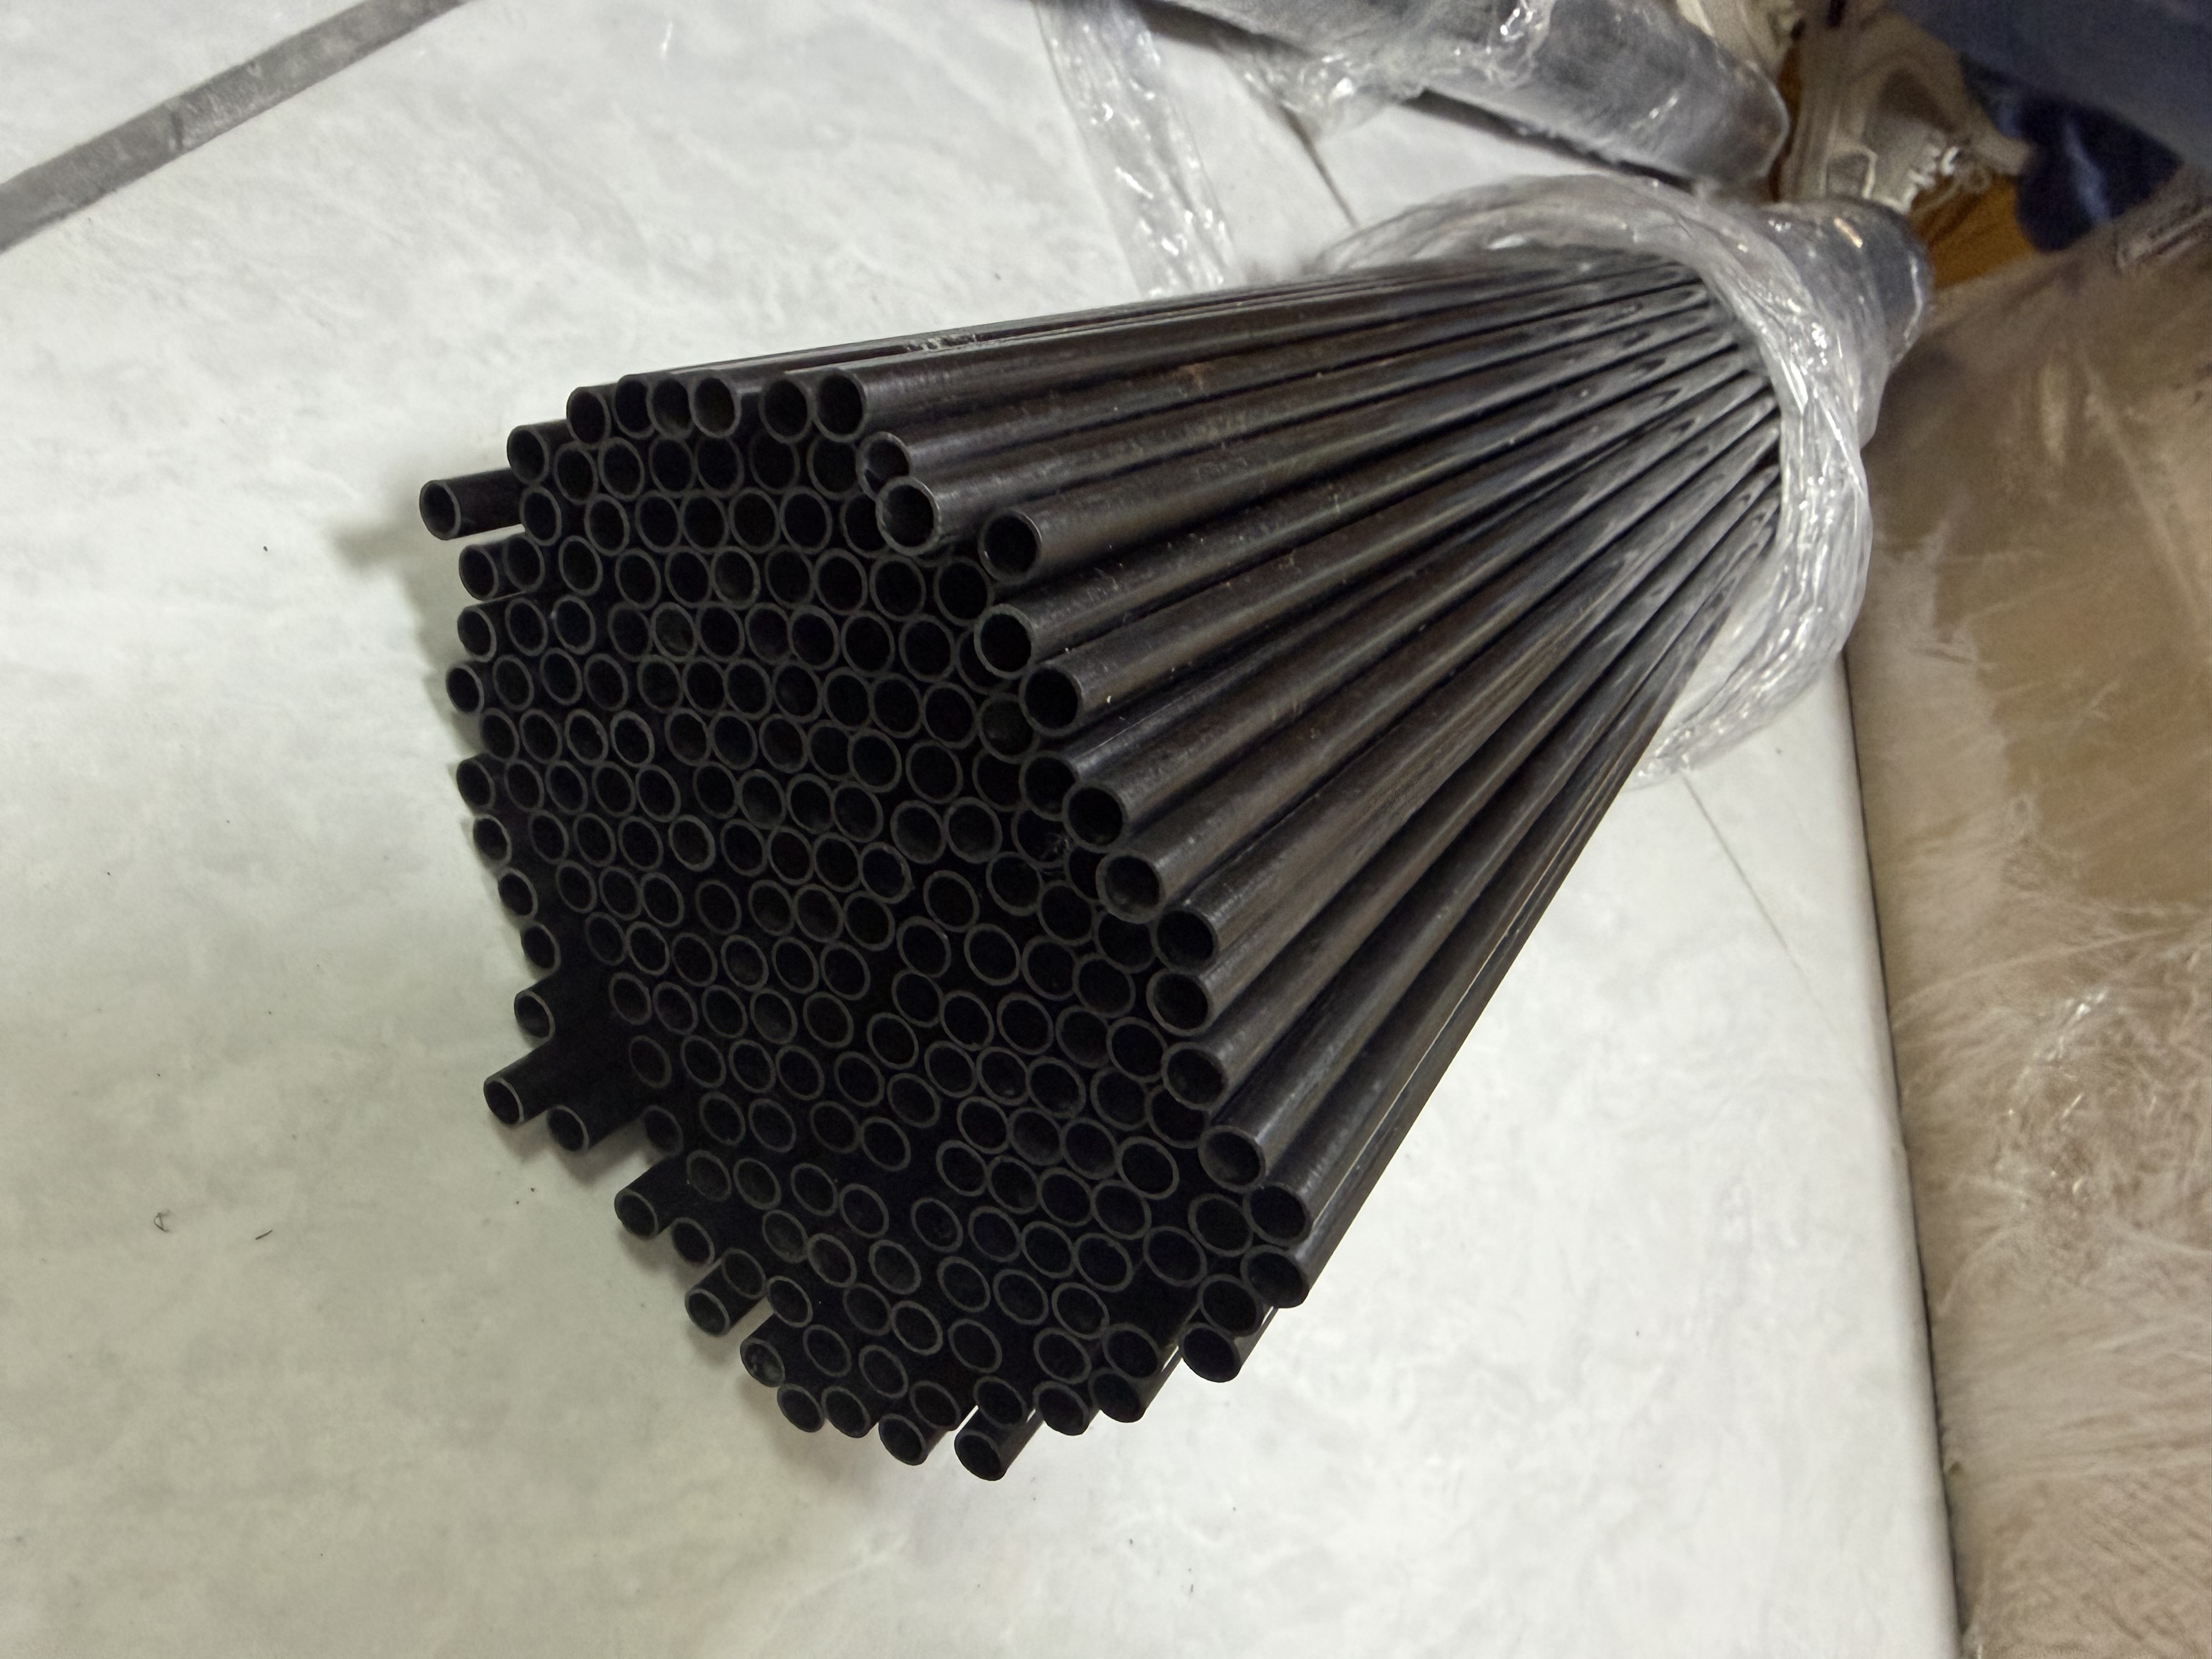
1.4–10 mm标准方管尺寸
6–20 mm标准圆管直径
RoHS拉挤树脂经检测:合格
拉挤生产线,逐步说明
| 步骤 | 设备 | 过程 |
|---|---|---|
| 1. 送纱 | 纱架 | 多筒碳纤维丝束并排送入 |
| 2. 浸胶 | 树脂槽 | 每股纤维浸透环氧树脂 |
| 3. 预成型 | 预成型器 | 导板把湿纤维聚拢成型材的大致形状 |
| 4. 固化 | 加热钢模 | 模具确定精确尺寸,加热使树脂固化 |
| 5. 牵引 | 牵引机 | 夹持器以恒定速度拉出型材 |
| 6. Cut | 锯 | 型材按长度切断,通常为 1000 mm |
| 7. 检验 | 量具 | 直径或宽度和厚度、直线度和表面 |
为什么拉挤型材笔直、一致?
- 模具决定每个尺寸。每一米都经过同一个钢模腔,所以整个批次尺寸不变。
- 纤维被拉紧。纤维在固化时处于张紧状态,所以型材笔直,没有波纹。
- 所有纤维朝向一致。因此同等重量下沿长度方向刚度最高[1]。
拉挤工艺不擅长什么?
纤维沿长度方向,横向强度很低。拉挤管在受压、夹得太紧或扭转时可能开裂,板条在靠近边缘处钻孔也可能沿长度劈裂。这类载荷请选卷制管,或询问能否加横向铺层。拉挤每种型材需要一套模具,所以新截面有模具费。
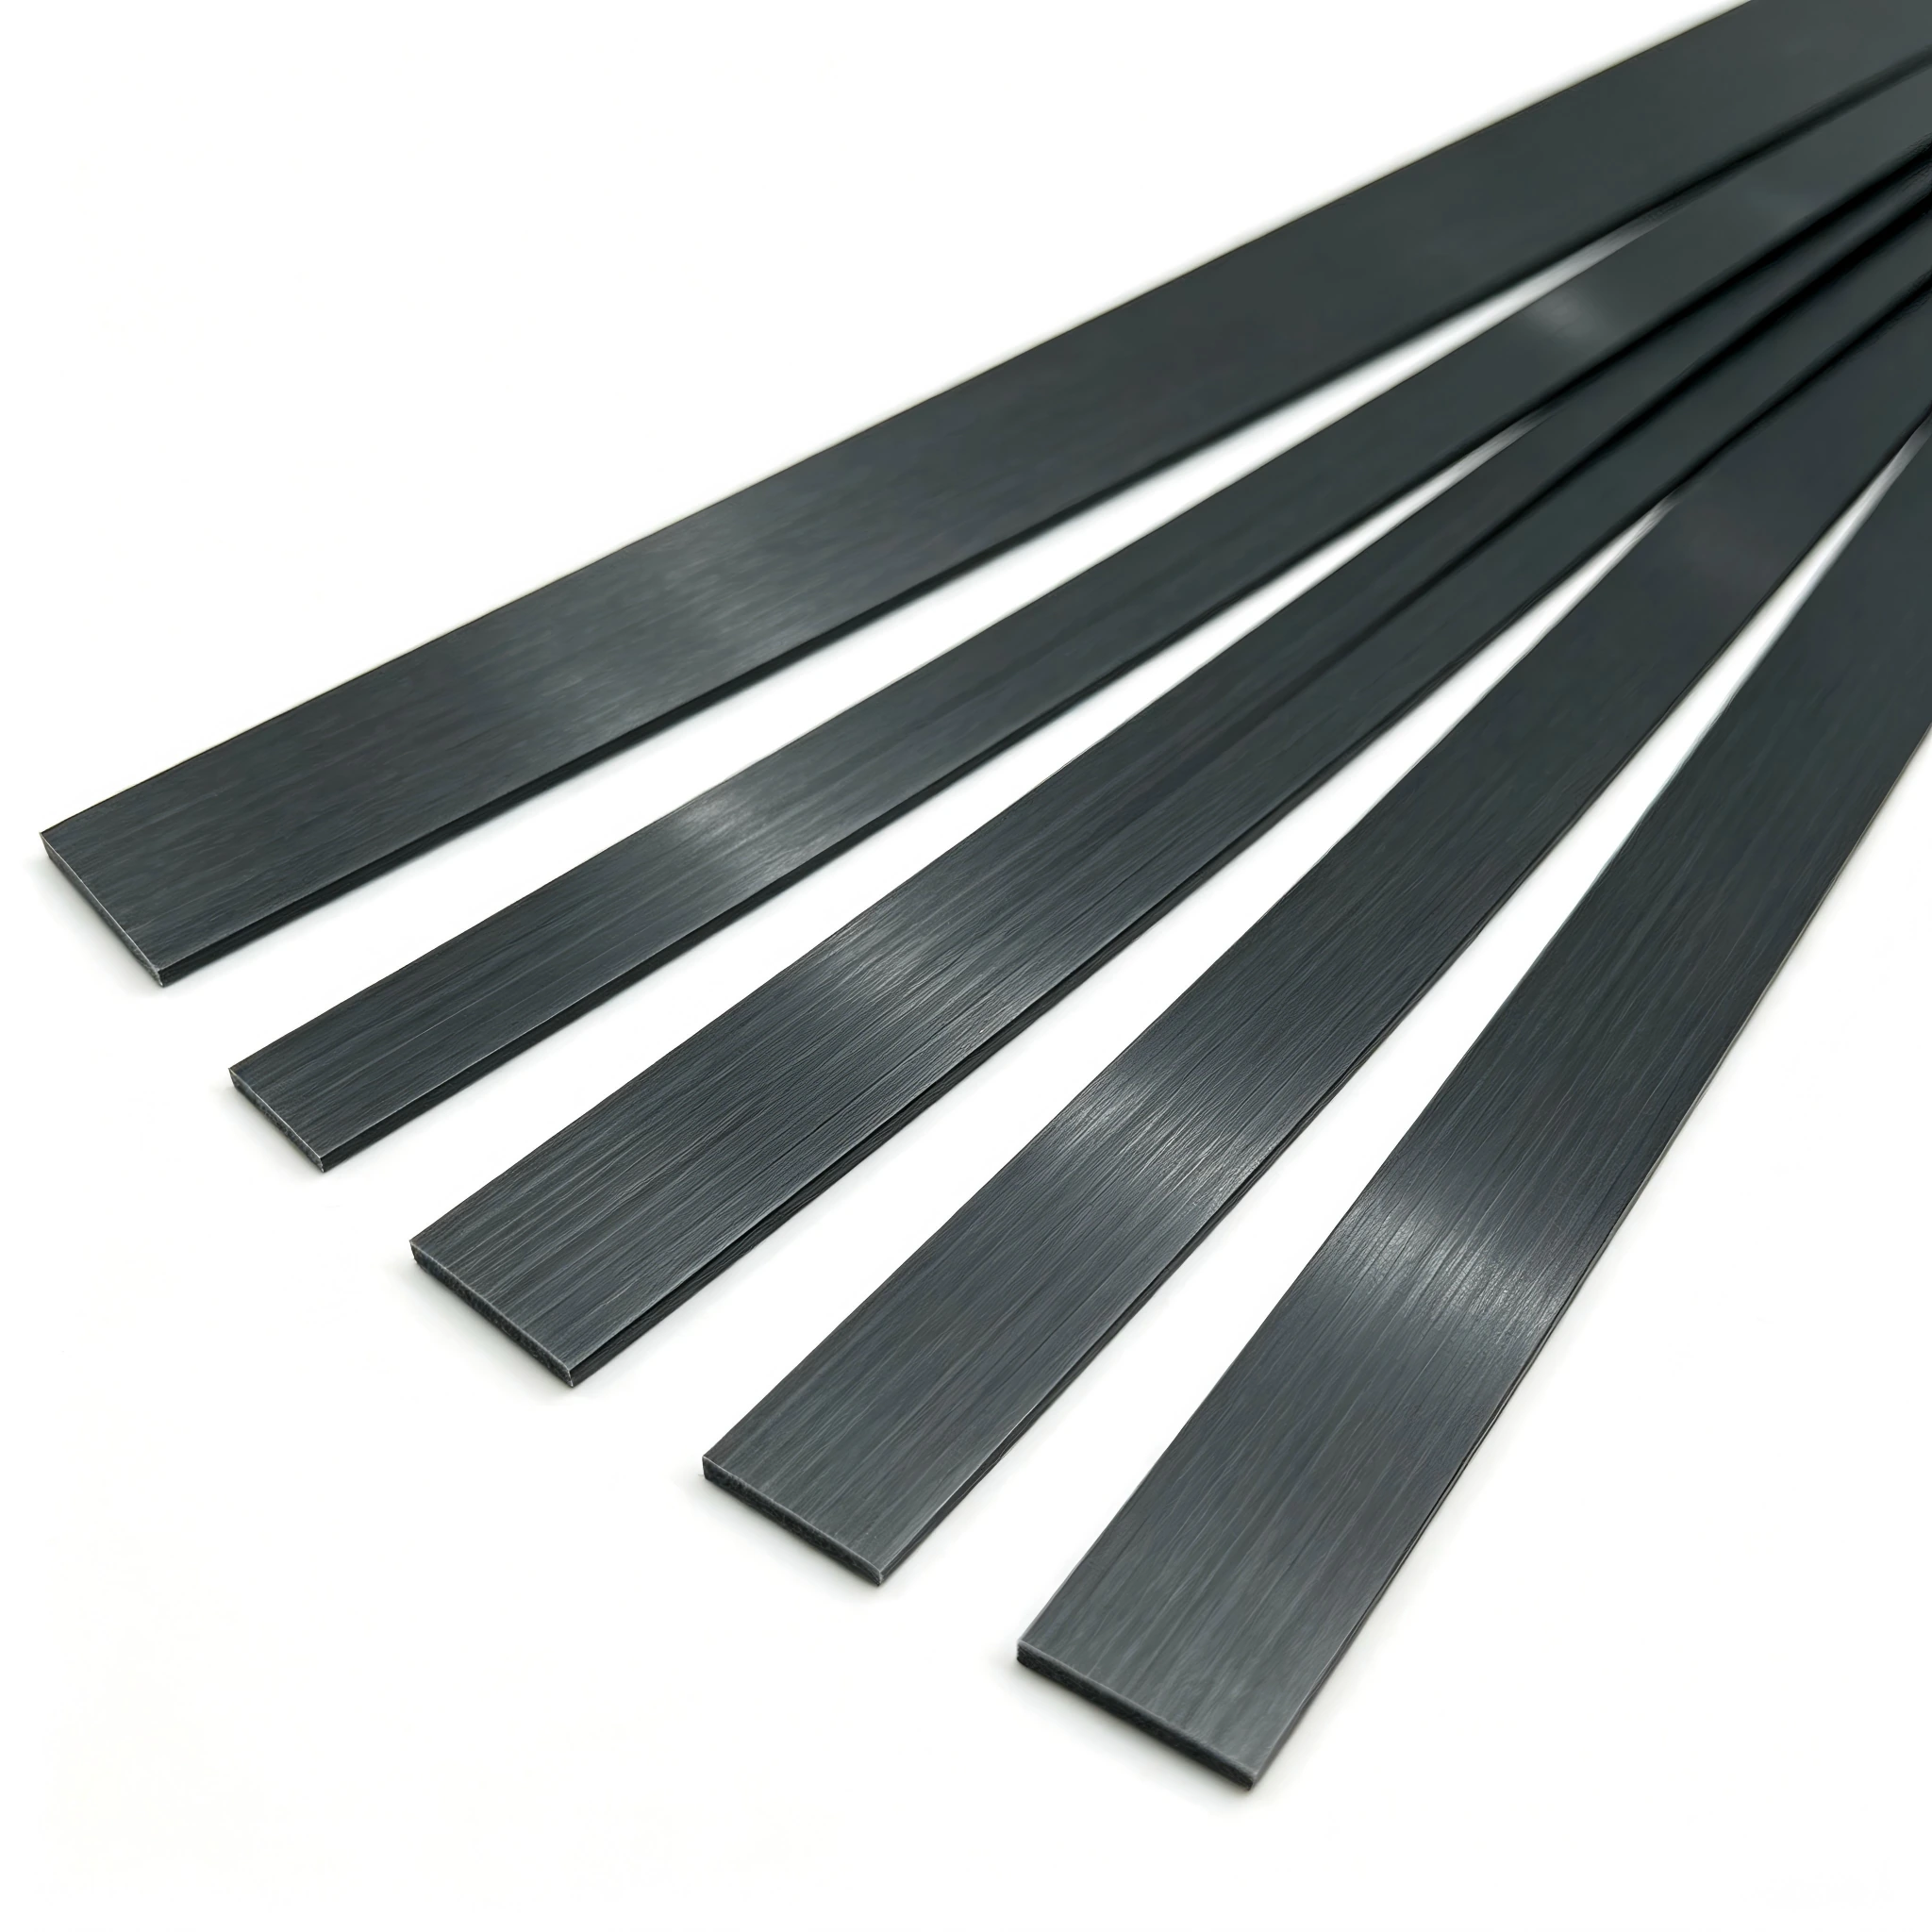
生产线出哪些标准型材?
目录中的标准尺寸
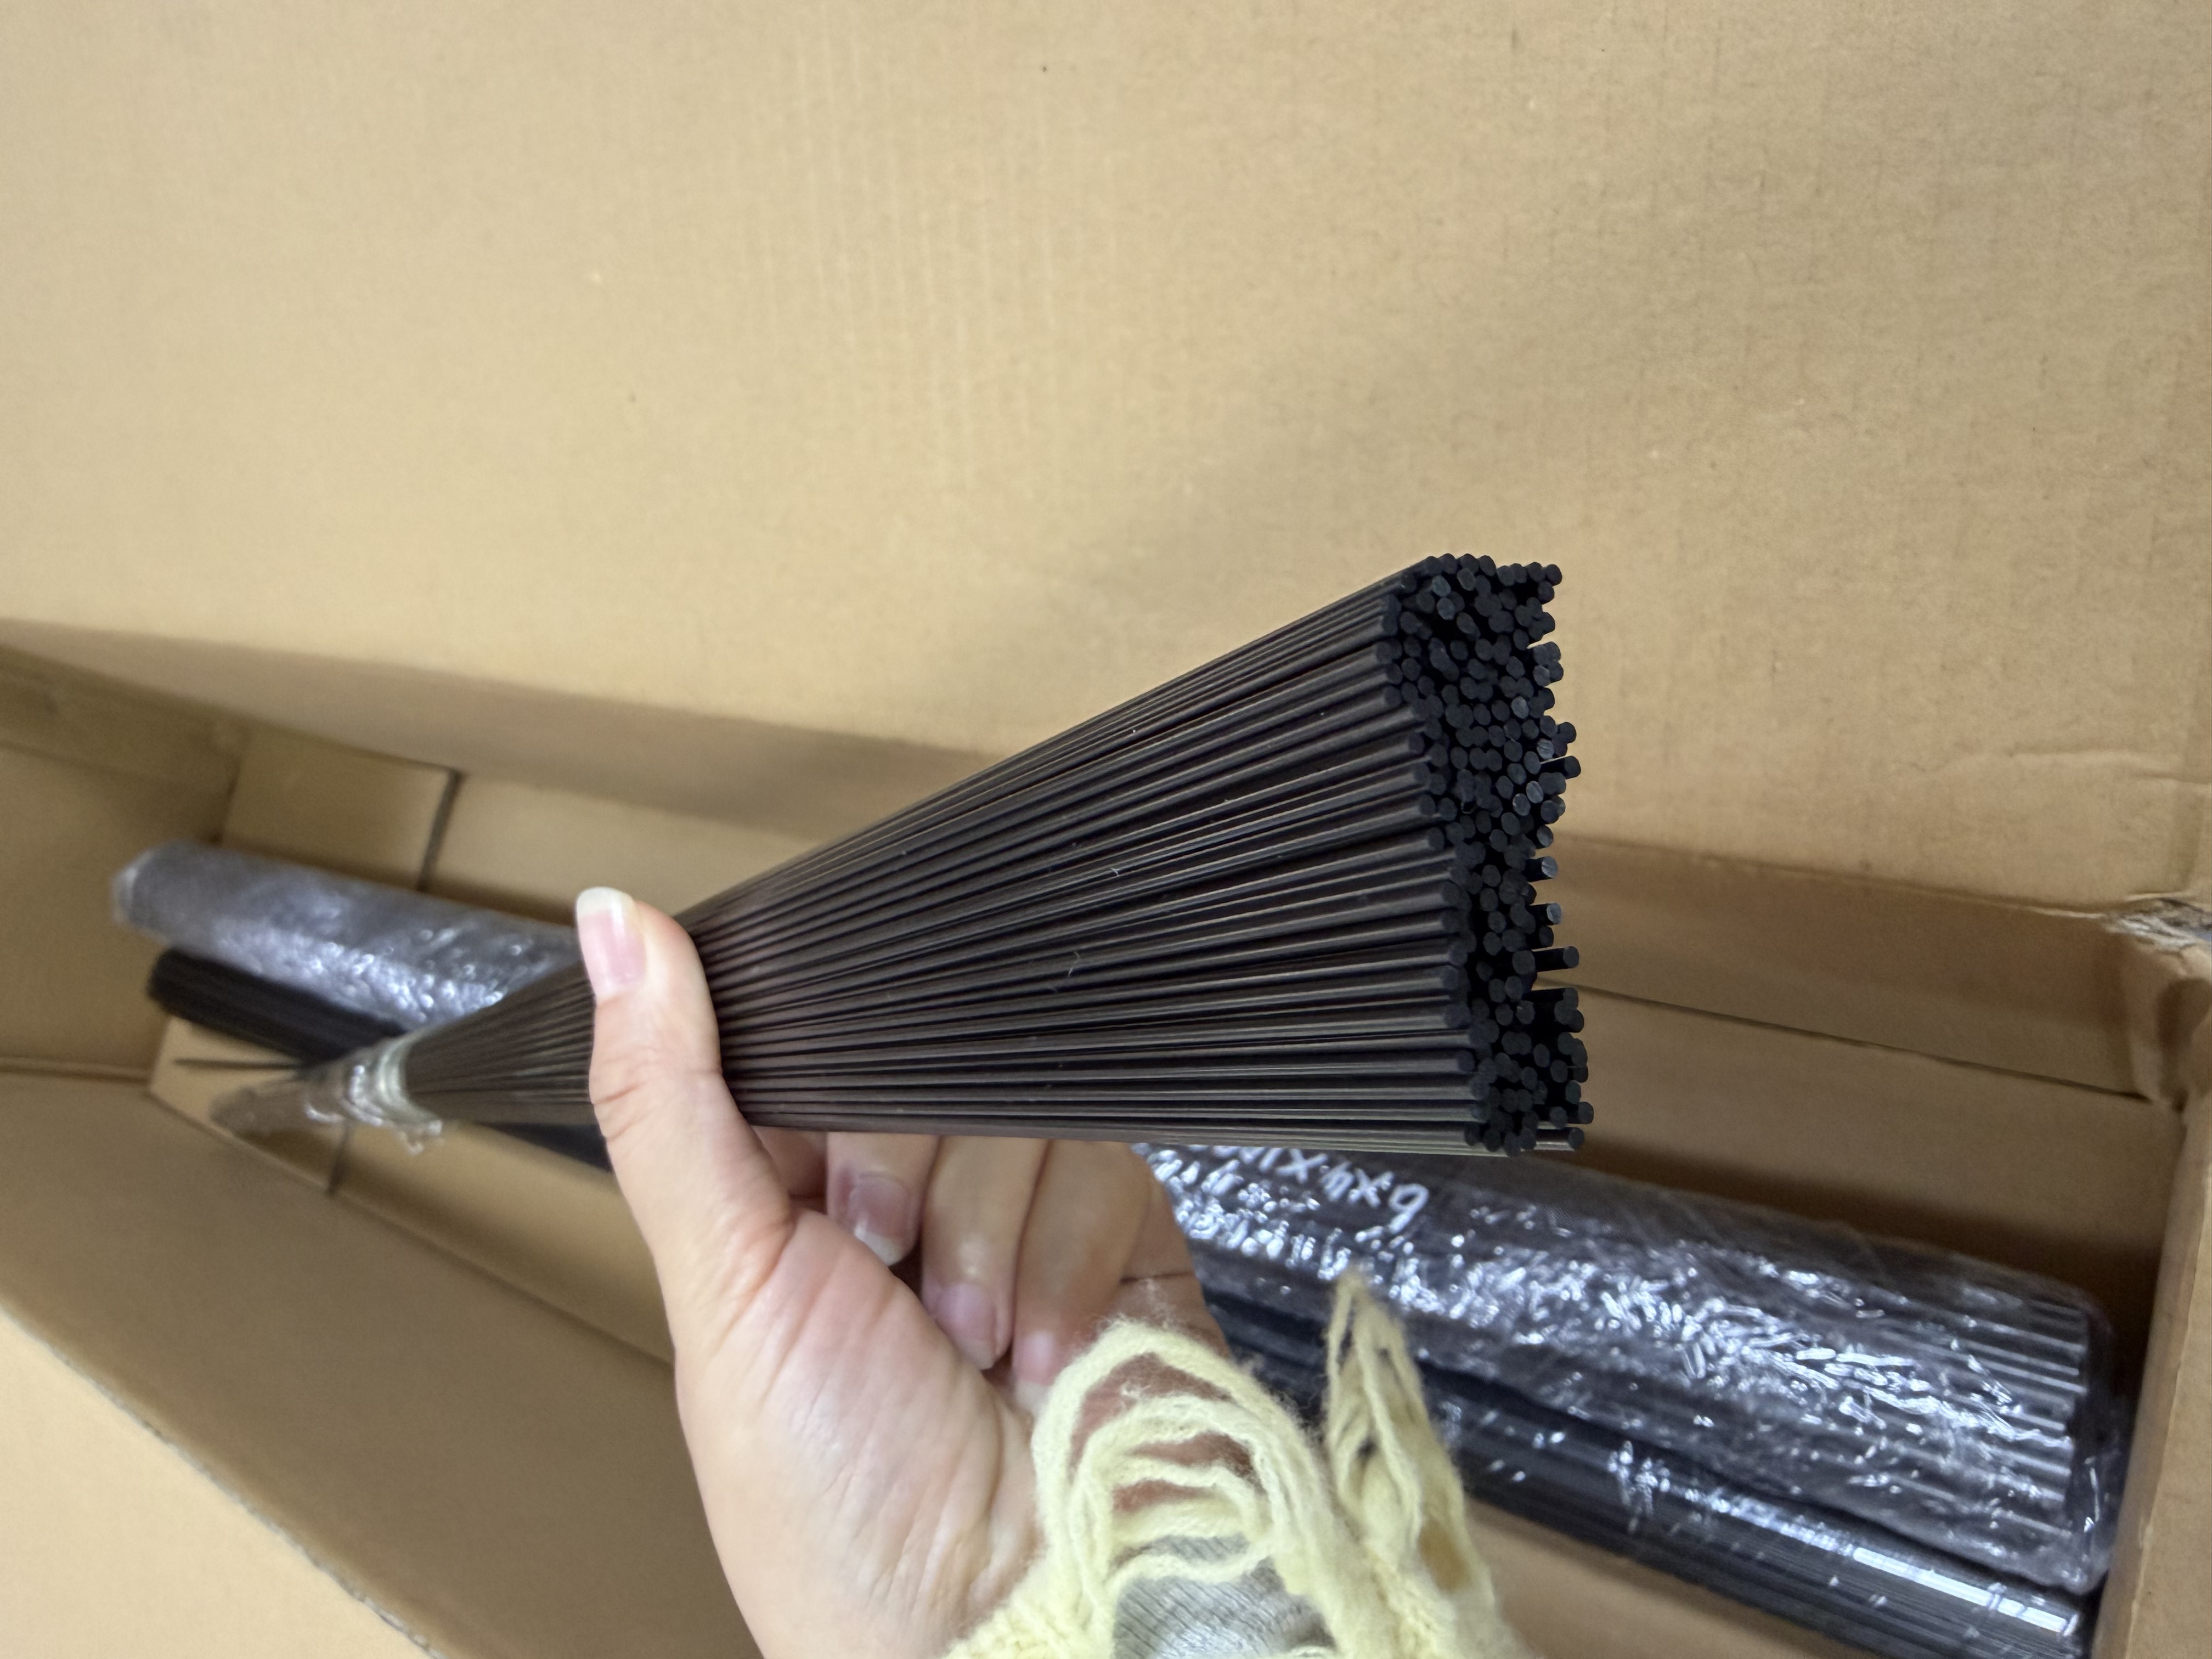
棒材直径 0.5 到 5 mm[3],方管从 1.4 × 1.4 到 10 × 10 mm,内孔圆形或方形[4],圆管从 6/4 到 20/18 mm[5]。棒材和方管长 1000 mm,圆管长 500 或 1000 mm。板条按宽度和厚度列在板条页面;完整尺寸见拉挤棒和板条尺寸。
树脂经过检测吗?
是的。我们拉挤管所用的环氧树脂按欧盟 RoHS 指令 2011/65/EU 及修订案 (EU) 2015/863 进行了检测,涵盖铅、镉、汞、六价铬、多溴联苯、多溴二苯醚和四种邻苯二甲酸酯,结果为合格[6].
提示拉挤型材从连续生产中切断。请直接要求您需要的长度,不要买 1000 mm 自己切。
拉挤型材需要提供什么
型材类型和尺寸(直径,或宽 × 厚,或外形 × 内孔)、长度、关键公差、表面(标准或打磨)和数量。请使用询价表单。
资料来源
- 拉挤碳纤维棒:连续拉挤成型的实心棒,沿长度方向强度和刚度高,尺寸一致
- Zbcarbon 工厂:东莞工厂生产管材、板材、拉挤型材和成品零件
- 拉挤碳纤维棒:CFR001 0.5 mm to CFR014 5.0 mm, 1000 mm
- 拉挤碳纤维方管:17 种尺寸,1.4 × 1.4 × 0.8 到 10 × 10 × 8 mm,内孔圆形或方形,1000 mm
- 拉挤碳纤维圆管:6/4 to 20/18 mm, 500 or 1000 mm
- 检测报告 A2250269984101003Ea,拉挤碳纤维管用环氧树脂 YPE-011:欧盟 RoHS 2011/65/EU 及 (EU) 2015/863,合格,2025 年 4 月 27 日(可索取副本)